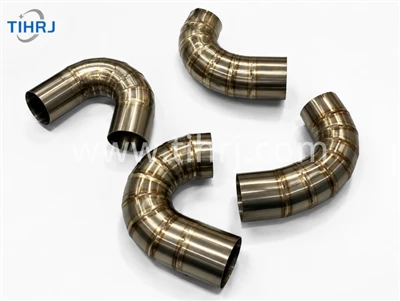
V automobilových výfukových systémech se čistý titan stále více stává důležitým materiálem pro špičkové{0}}výfukové komponenty díky svým vynikajícím lehkým vlastnostem, odolnosti vůči vysokým teplotám a korozi. Zejména u vysoce-výkonných vozidel může použití titanových slitin nebo čistého titanu výrazně zlepšit výkon výfukového systému. Ve výrobním procesu čistých titanových ohybů je proces vytlačování klíčovou technologií, která přímo ovlivňuje přesnost tvaru, kvalitu povrchu a celkový výkon ohybu. Níže bude podrobně popsán proces vytlačování ohybů z čistého titanu.
Výběr materiálu a příprava pro titanové ohyby
Před výrobou ohybů z čistého titanu je nutné vybrat vhodné materiály z čistého titanu. Typicky se pro automobilové výfukové systémy volí titan třídy 2. Tato slitina titanu má dobrou tažnost a mechanické vlastnosti, díky čemuž je vhodná pro proces vytlačování. Titanová slitina 2. třídy má vysoký obsah titanu a nízké nečistoty, má vysokou teplotní odolnost, což splňuje požadavky na dlouhodobé-použití ve vysokoteplotním-prostředí automobilových výfukových systémů.
Řezání titanových trubek:Podle konstrukčních požadavků jsou titanové trubky nařezány na vhodnou délku. Během procesu řezání je třeba dbát na to, aby nedošlo k nadměrné deformaci a tepelným vlivům, aby nedošlo k poškození materiálu.
Povrchová úprava trubek:Povrch titanového materiálu musí být čistý, bez oleje, oxidů a nečistot, aby byl zajištěn hladký tok materiálu během procesu vytlačování. Mezi běžné metody čištění povrchů patří moření nebo pískování.
Přehled procesu vytlačování titanového ohybu
Proces vytlačování je proces tlačení titanové trubky v určitém směru pomocí vnější síly k vytvoření ohybu. Při výrobě čistých titanových ohybů se vytlačování obvykle provádí za teplotně-řízených podmínek, aby byla zajištěna rovnoměrná plastická deformace materiálu. Během procesu vytlačování je tažnost a tekutost titanu relativně špatná, takže kontrola teploty a tlaku je zásadní.
1. Vytlačování za tepla
Vytlačování za tepla zahrnuje zahřátí titanové trubky na určitou teplotu, což jí umožní podstoupit plastickou deformaci při nižším namáhání, čímž se dosáhne změny tvaru. V procesu vytlačování za tepla je rozhodující kontrola teploty. Příliš nízká teplota zabrání plastickému tečení materiálu, zatímco příliš vysoká teplota může vést k oxidaci titanového povrchu, což má vliv na kvalitu konečného produktu.
Ovládání teploty topení:Obecně platí, že teplota vytlačování za horka pro čistý titan je mezi 800 stupni a 1000 stupni. Tento teplotní rozsah může účinně snížit reologické namáhání titanového materiálu, zlepšit jeho plasticitu a zabránit nadměrné oxidaci.
Způsob zahřívání:Ohřev se typicky provádí pomocí odporových ohřívacích pecí nebo elektromagnetických ohřívacích pecí. Aby se zabránilo místnímu přehřátí nebo nerovnoměrnému chlazení, je nutné rovnoměrné zahřívání.
2. Tváření za studena
Operace tváření obvykle vyžaduje vyhrazený tvářecí stroj; mezi běžné vybavení patří tvářecí stroje a hydraulické lisy. Zařízení musí mít dobrou stabilitu a schopnosti regulace tlaku, aby byl zajištěn hladký průběh procesu tváření. Mezi konkrétní provozní kroky patří:
Krmení:Umístěte vyhřívanou titanovou trubku do formy tvářecího stroje a zajistěte přesné umístění trubky.
Formování:Titanová trubice je zatlačena do formy hydraulickým nebo mechanickým působením, aby vytvořila zakřivený tvar. Během procesu tváření jsou vnitřní a vnější povrchy titanového materiálu vystaveny různému namáhání a tlak a rychlost tvářecího stroje je třeba přesně ovládat.
Chlazení:Po vytvarování je potřeba titanovou trubku rychle zchladit, aby si zachovala tvarovou stálost. Během procesu chlazení vnitřní struktura titanového materiálu postupně tvrdne a zabraňuje deformaci.
Dokončení a korekce titanových loktů
Po vytvarování může mít povrch titanového kolena některé vady, jako jsou mírné promáčkliny, škrábance nebo neúplná tvarová přesnost. K zajištění konečné kvality kolena je obvykle vyžadována řada dokončovacích procesů:
Odstranění oxidové vrstvy:Během procesu tváření za tepla se může na povrchu titanového materiálu vytvořit vrstva oxidu, která ovlivňuje vzhled a výkon lokte. Během dokončovacího procesu je třeba koleno umýt kyselinou-nebo mechanicky vyleštit, aby se odstranila vrstva oxidu a zachoval se hladký povrch.
Rozměrové oříznutí:Během procesu tváření může dojít k určitým chybám v přesnosti kolena, takže je nutné oříznutí. Vnější průměr, vnitřní průměr a úhel ohybu kolena lze jemně-doladit mechanickým zpracováním (jako je soustružení a broušení).
Odstraňování otřepů:Během tvářecího procesu mohou na vnitřní a vnější hraně kolena vznikat otřepy, které je třeba oříznout operacemi odstraňování otřepů, aby byla zajištěna přesnost a těsnicí výkon kolena.
Tepelné zpracování a zpevnění titanových loktů
Kolena z čistého titanu po tvarování obvykle vyžadují určité kroky tepelného zpracování pro optimalizaci jejich materiálových vlastností. Tepelné zpracování může eliminovat vnitřní pnutí z procesu tváření, zlepšit mikrostrukturu titanové slitiny a zvýšit její pevnost v tahu a houževnatost. Mezi běžné metody tepelného zpracování patří:
Ošetření žíháním:Koleno se zahřeje na přibližně 600 stupňů až 700 stupňů a poté se pomalu ochladí, což pomáhá titanové slitině obnovit její původní mechanické vlastnosti.
Léčba stárnutí:Pro součásti z titanové slitiny vyžadující vysoký výkon lze použít ošetření stárnutím pro další zvýšení jejich pevnosti.
Eloxování:Elektrolytickým zpracováním se na povrchu titanové slitiny vytvoří hustý oxidový film. Tento film účinně zabraňuje oxidaci a korozi titanového materiálu a může vytvářet různé barvy v závislosti na podmínkách ošetření, čímž zlepšuje estetiku.
Pískování:Povrch kolena je vyleštěn pískováním, aby se odstranily oxidové okují a zvýšila drsnost povrchu, čímž se zlepší jeho spojení s ostatními součástmi.
Výrobní proces čistých titanových kolen je vysoce přesný{0}}proces zahrnující několik kroků, včetně výběru materiálu, ohřevu, tvarování, konečné úpravy, tepelného zpracování a povrchové úpravy. Každý krok vyžaduje přesnou kontrolu, aby byla zajištěna kvalita a výkon konečného produktu. S technologickým pokrokem stále více-výkonných automobilů používá výfukové systémy vyrobené z čistých titanových materiálů a nepřetržitá optimalizace procesu tváření poskytne automobilovému průmyslu ještě lepší výfuková řešení.